



导热凝胶替代导热硅脂,是升级还是踩坑?答案在这
导热凝胶替代导热硅脂,是升级还是踩坑?答案在这
去年底,一家做车载摄像头的客户找到永卓科技。他们的散热方案一直用导热硅脂,人工涂抹,用了好几年。但今年上了新产线,要求全自动点胶,原有硅脂方案在点胶精度和一次性出胶量上无法满足新产线要求。采购经理问了一个很直接的问题:导热凝胶能不能替代导热硅脂?是不是换了就行?
作为一家专注于有机硅导热材料的研发与生产企业,这个问题,我们被问了不下几十次。答案却不是“能”或“不能”这么简单。
一、选型的第一步别急着比参数
很多对比文章上来就列参数——导热系数、热阻、厚度——但现实中的决策顺序恰恰相反:工艺不匹配,性能再好也白搭。
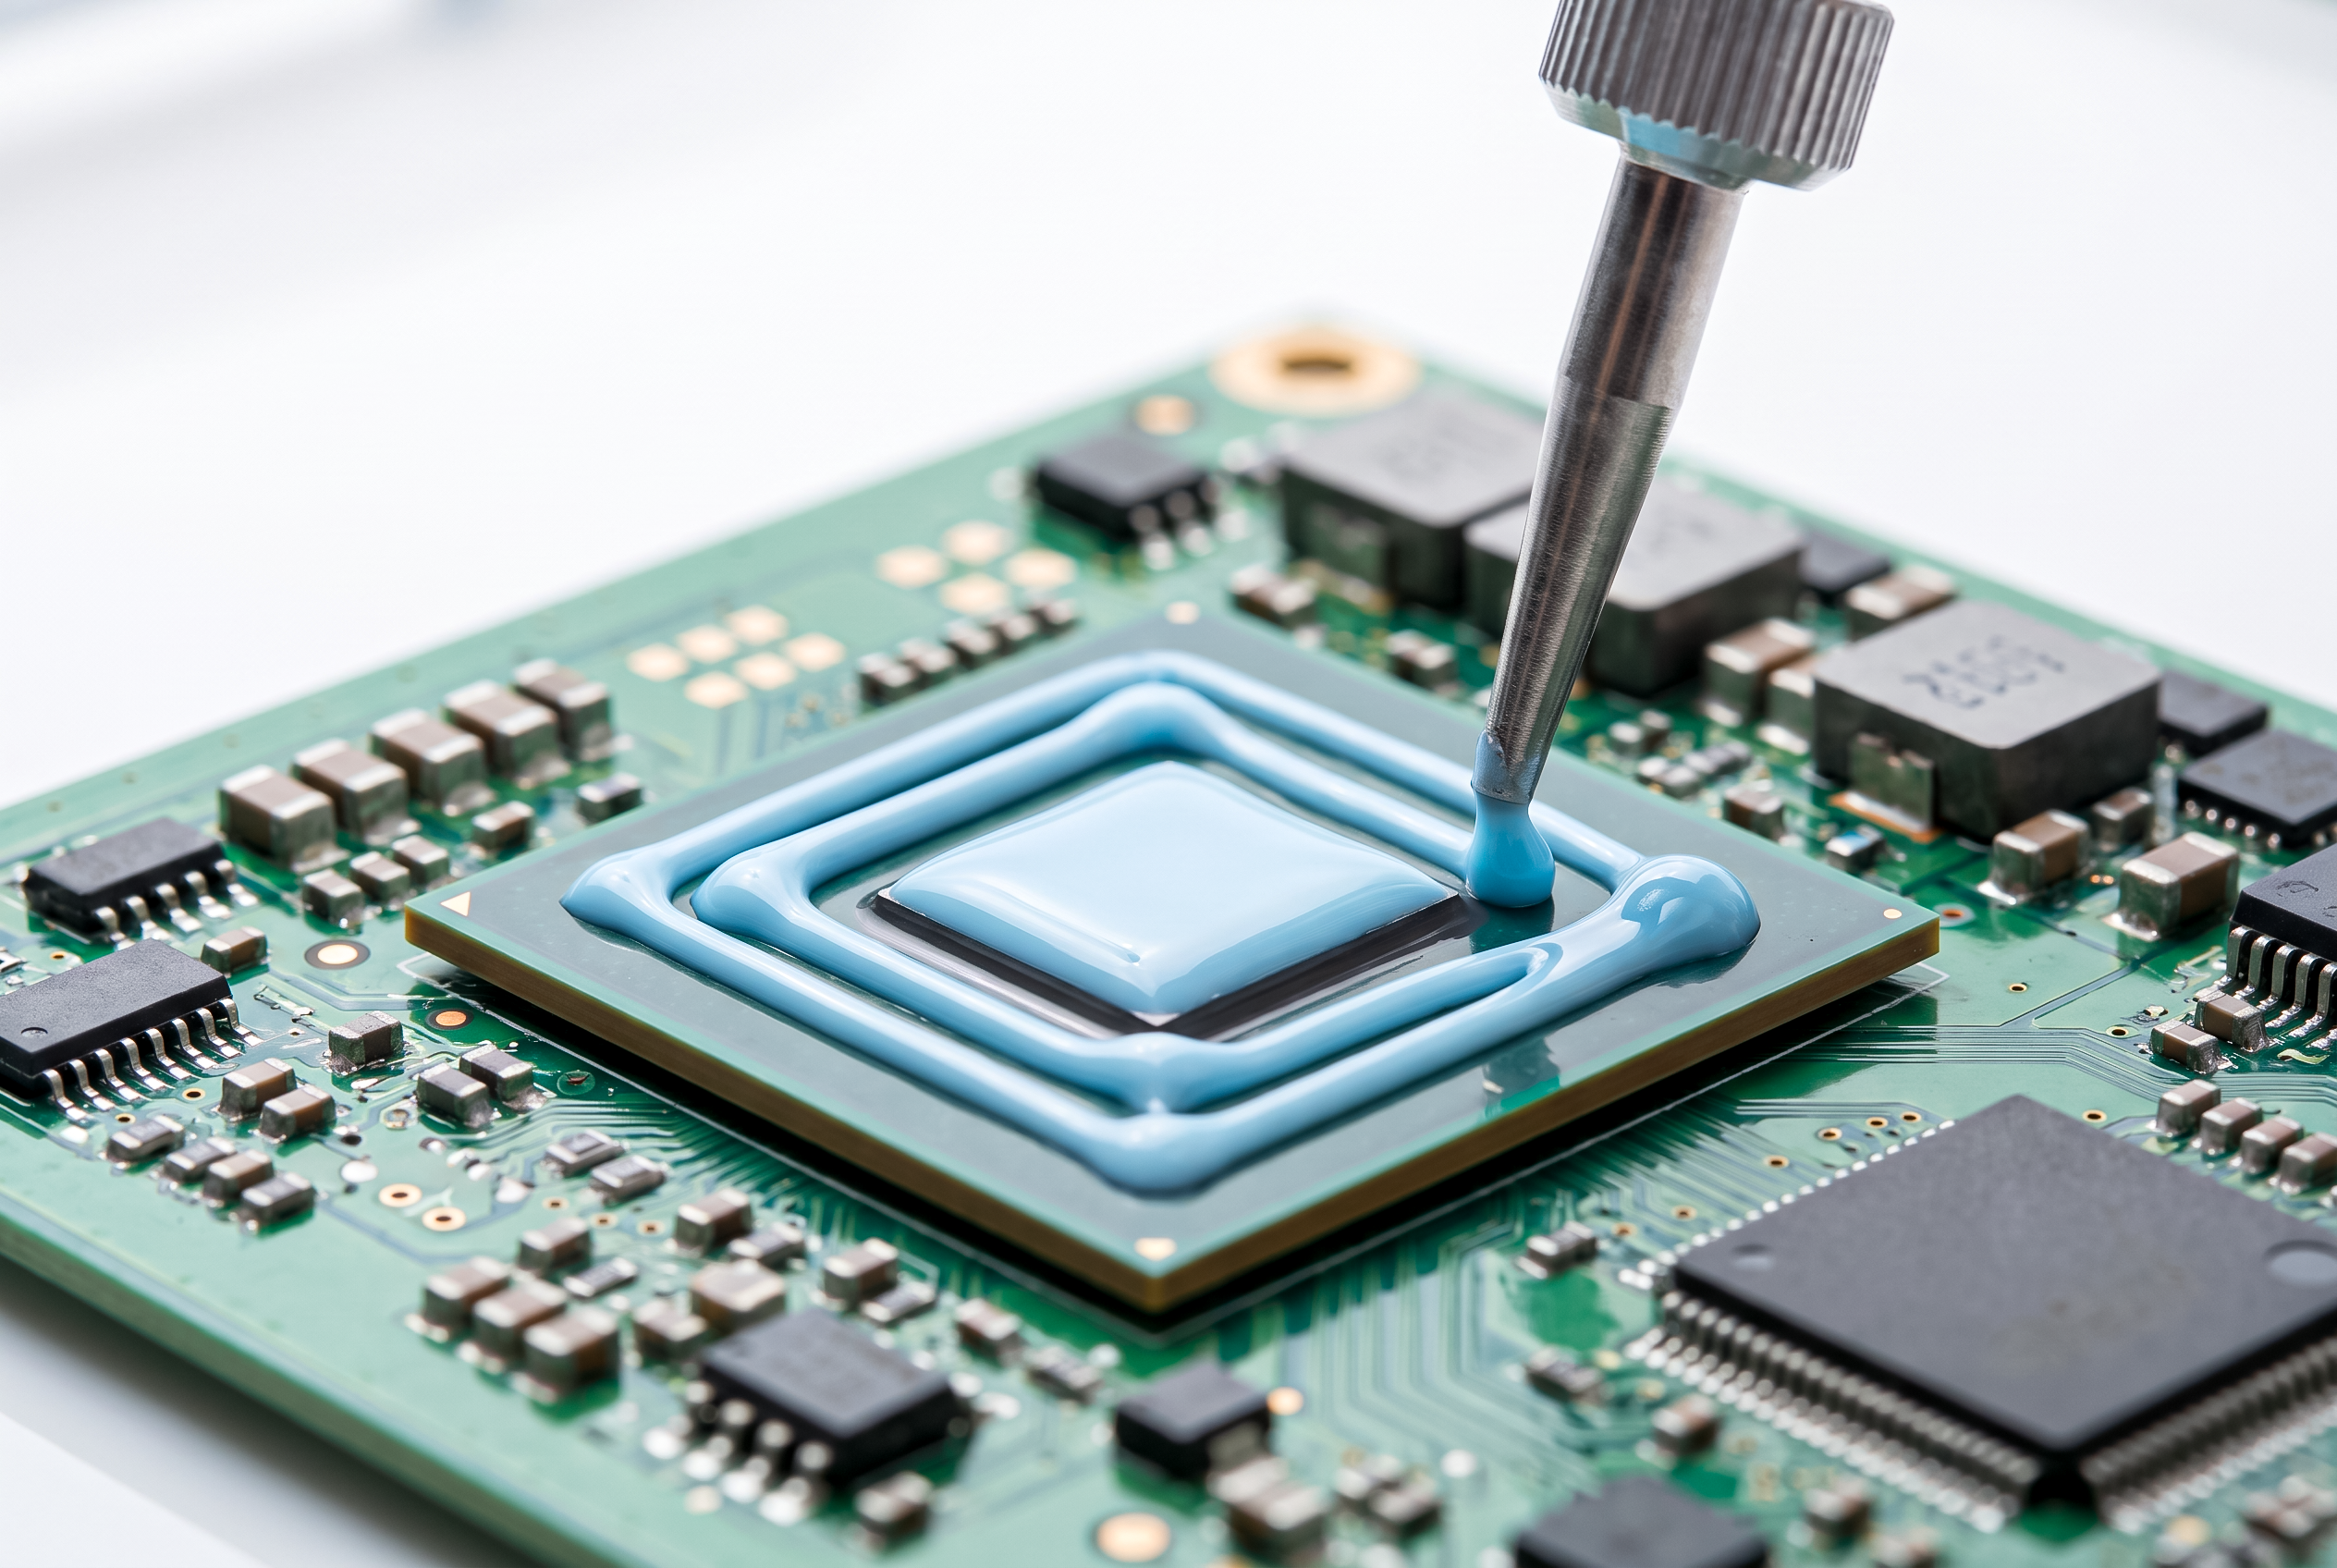
导热硅脂是膏状,常见的施工方式有人工涂抹、丝网印刷,也可用于自动化点胶——但点胶精度和一次性出胶量不如凝胶,且对硅脂的流变特性要求更高。导热凝胶是半固态,通常装在针筒里,靠点胶机气压精准挤出,更适合自动化产线的连续作业。
两者的本质区别在于:硅脂的主流工艺是印刷或涂抹,靠的是“压”和“刮”;凝胶的核心工艺是点胶,靠的是“挤”和“打”。 虽在自动化点胶领域有交叉,但适用场景的重叠度有限。
如果你的产线正在做自动化升级、人工成本在涨、产能需要爬坡——凝胶的工艺适配性就是决定性优势。反之,如果暂时没有点胶设备、量不大、或者操作工熟练度高,硅脂反而更省事。
第一道选择题不是“哪个性能好”,而是“你的产线适合哪种工艺”。
二、硅脂与凝胶的长期使用成本差异
这是两者差距最大、也最容易被低估的维度。
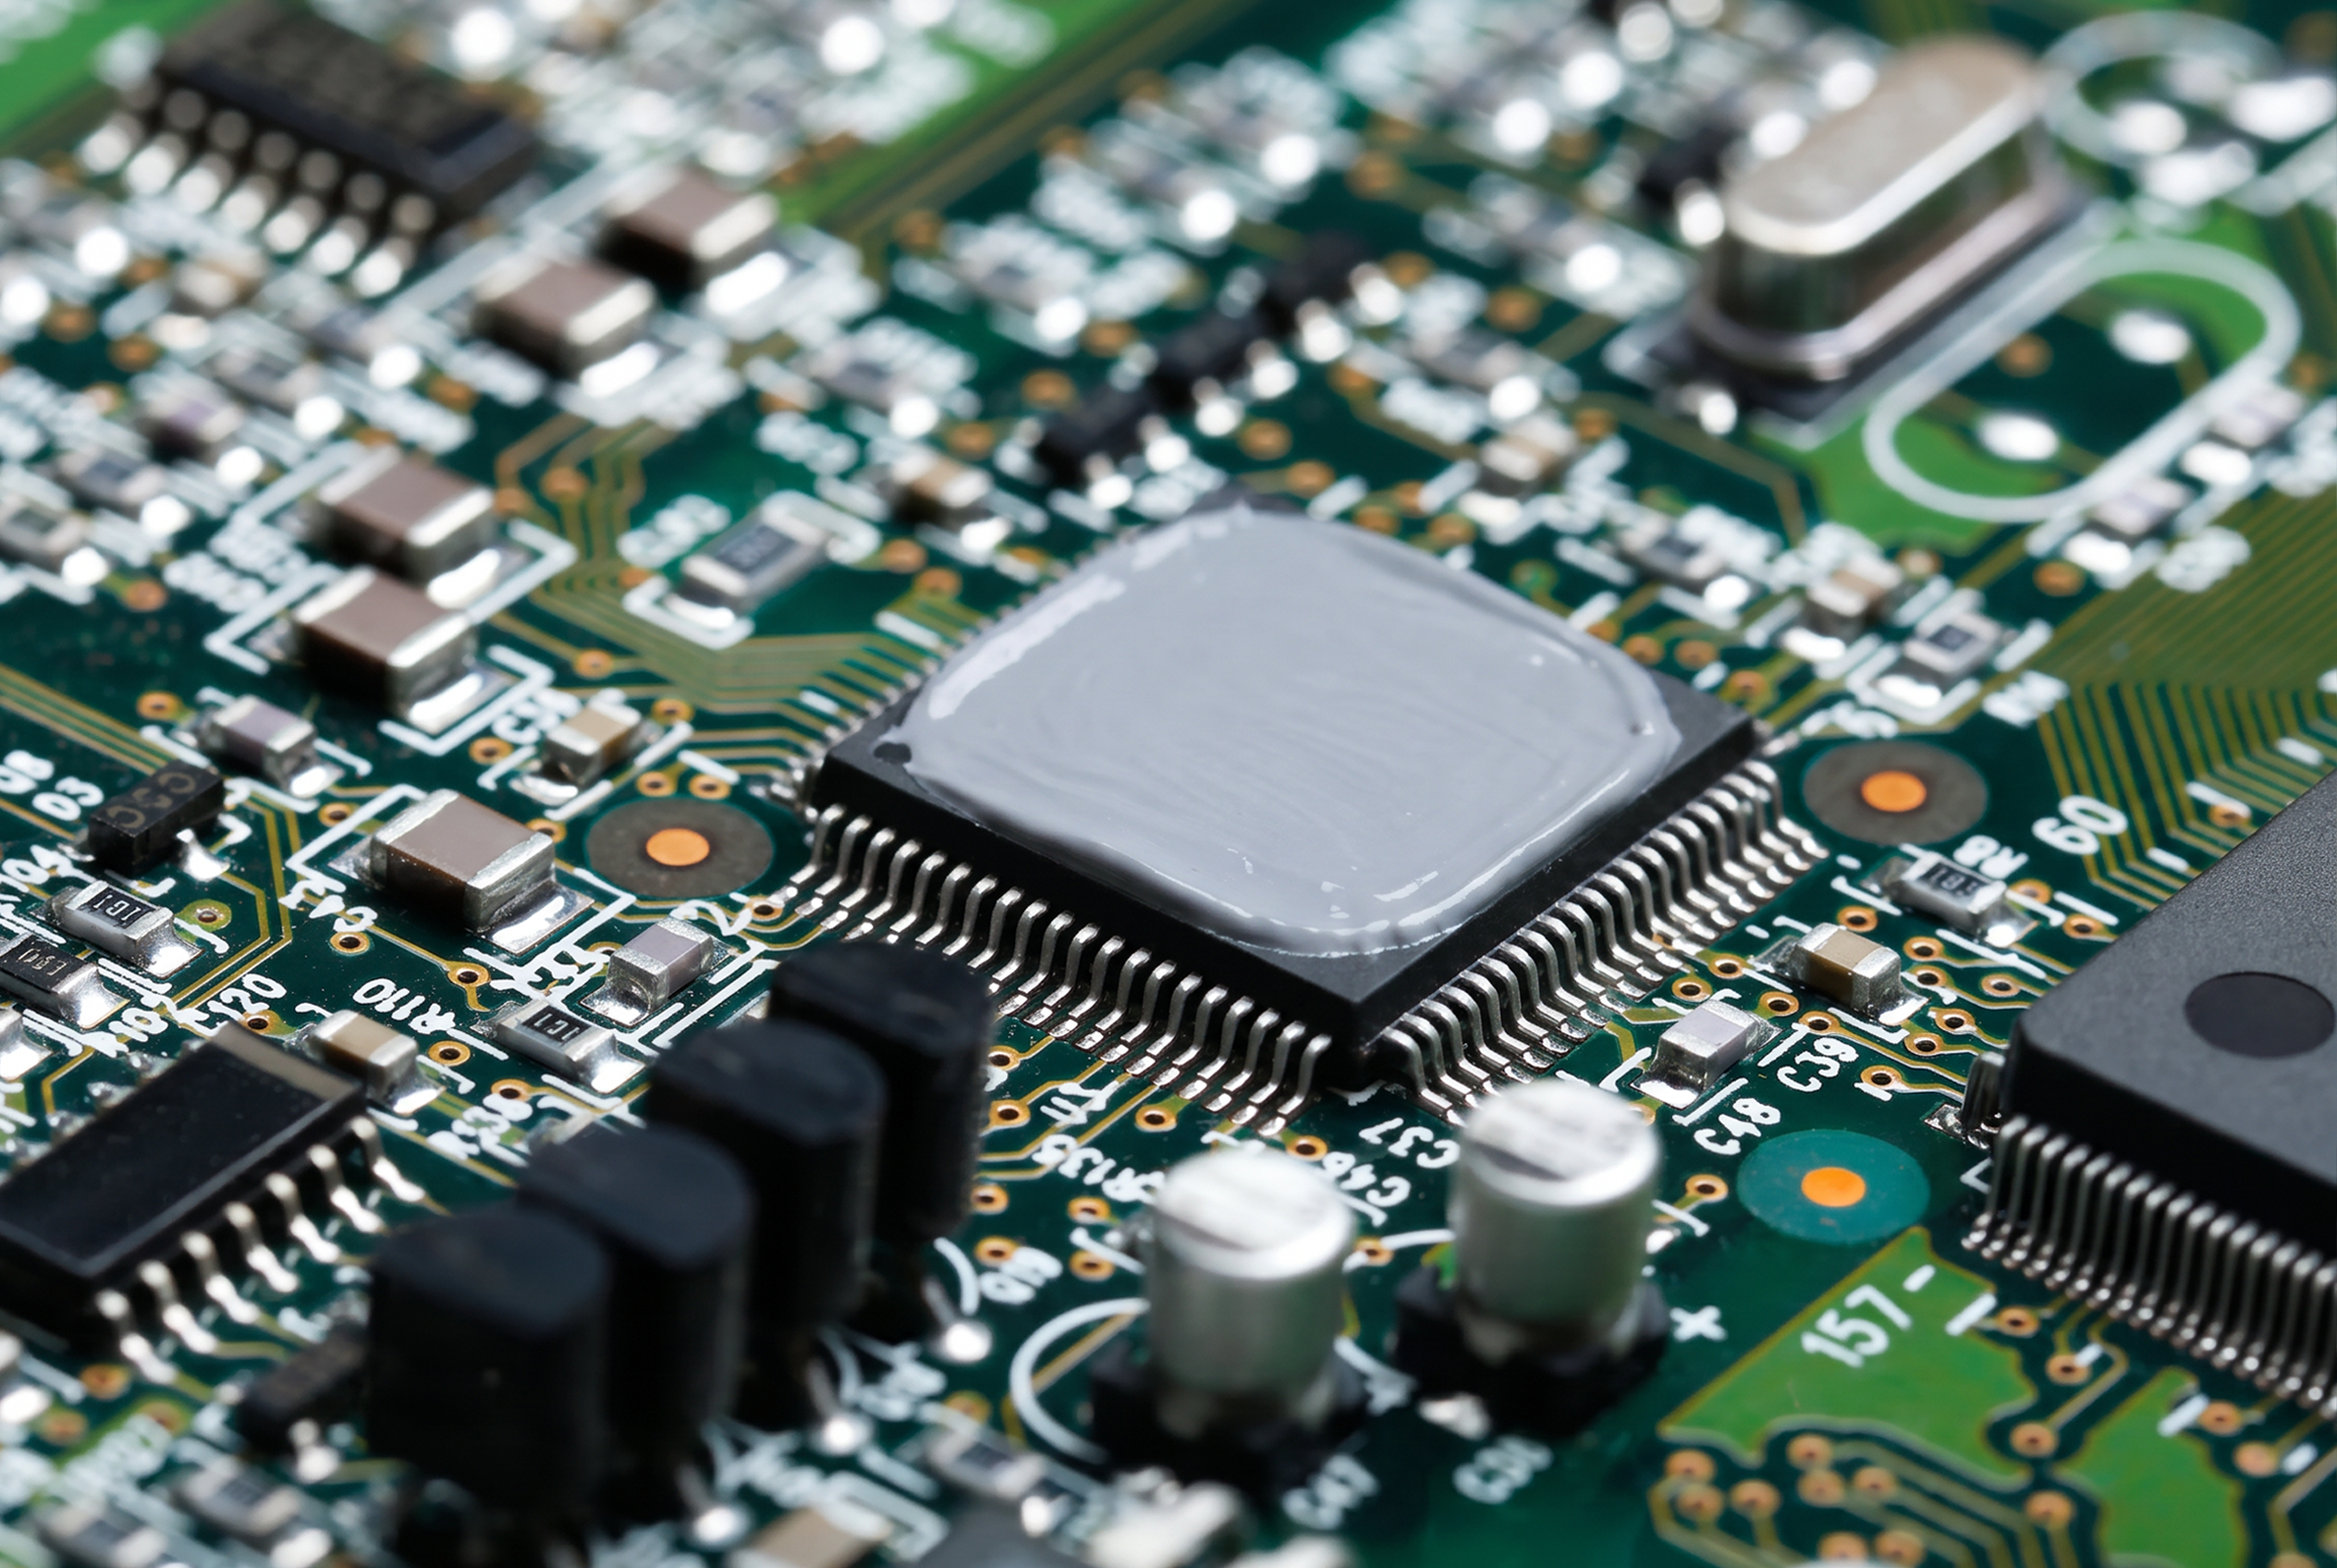
导热硅脂是非固化体系——几乎永远不固化,意味着硅油会慢慢析出、挥发。通常使用1~2年后部分配方会出现变干变硬的现象,极端情况下甚至粉化,散热能力明显下降。具体衰减速度取决于配方、使用温度及功率密度,不同品牌产品差异较大。
导热凝胶则不同。它的基体是硅树脂,固化后形成弹性体,油离度极低。在-60℃~200℃范围内,多数配方在5~10年内性能衰减较小。
这就引出一个容易被忽略的问题:
| 导热硅脂 | 导热凝胶 | |
| 材料单价 | 低 | 中等偏高 |
| 更换频次 | 通常为1~2年,具体视配方和使用温度而定 | 多数配方在5~10年内性能衰减较小 |
| 维修人工成本 | 持续产生 | 几乎为零 |
| 售后风险 | 长期热老化失效概率较高 | 低 |
如果你做的是消费级产品(如DIY散热、普通电源),用户自己就能换,硅脂够用。但如果是工业级或车规级——基站、服务器、车载电控——一旦导热材料失效,拆机更换的成本是材料本身的上百倍。这时候,凝胶的长寿命就是硬指标。
三、导热凝胶的两项短板
导热凝胶也有它的局限。
局限一:单位导热系数的成本更高
要达到同样的导热系数,凝胶的配方成本通常高于硅脂。如果应用不需要长寿命、也不需要自动化,花更多钱买凝胶属于“性能过剩”。
此外,在超薄界面(<0.1mm)场景下,凝胶的热阻通常高于硅脂,散热效率反而可能不及。也就是说,凝胶并非在所有厚度下都优于硅脂,薄界面场景仍是硅脂的优势区。
局限二:点胶设备有前期投入
自动点胶机、针筒、气压控制系统——这些需要一次性投入。总产量不大时,设备摊销下来反而不划算。
四、能否替代的判断标准
技术角度
从导热机理来看,两者同属有机硅体系,在填充空气间隙、传导热量这一核心功能上一致。因此在多数应用场景下,导热凝胶可以替代导热硅脂。
但“可以”不等于“划算”,也不等于“所有场景都更优”。
施工角度
替代是否合理,取决于以下三条是否同时满足:
1. 界面间隙是否 ≥ 0.15mm(若 <0.1mm,硅脂的热阻优势更明显)
2. 是否有自动化点胶需求或长寿命要求
3. 项目预算能否覆盖材料差价和设备投入
三条件全满足 → 可积极考虑替代;只满足一两条 → 算账后再定;全不满足 → 继续用硅脂。
说白了:凝胶不是硅脂的“升级版”,而是面向不同需求设计的另一条技术路线。两者会长期共存,而非谁消灭谁。
五、三类典型场景的选型建议
场景一:消费电子(笔记本、手机、游戏机)
界面厚度在0.05~0.2mm之间,产量大、自动化程度高,产品寿命周期短(2~3年)。
建议:发热源与散热片间隙 <0.1mm 的位置继续用硅脂(超薄界面凝胶热阻偏高);间隙较大或需多点一次性点胶的位置改用凝胶,两者搭配使用。
场景二:汽车电子(BMS、车灯、ECU)
界面厚度0.5~3mm常见,振动环境、温差大,免维护要求高(8~10年)。
建议:优先选导热凝胶。减震、导热、长寿命综合优势明显,已是行业主流方案。需注意验证凝胶的硬度与接触热阻是否满足振动环境下的长期可靠性要求。
场景三:通信与工业设备(基站、服务器、电源模块)
7×24小时运行,可靠性要求极高,后期维护困难。
建议:除极薄界面外,推荐导热凝胶。长寿命带来的可靠性收益远高于材料成本差异。
结语
间隙小于0.1mm → 用硅脂;间隙大于0.2mm、且追求自动化和长寿命 → 用凝胶。
两种材料各有所长,选型的本质不是“哪个更好”,而是“哪个更适合当前的产品定义和生产条件”。
如果您正在做具体的选型评估,欢迎留言或咨询永卓科技。我们提供全套有机硅导热材料解决方案(导热硅脂、导热凝胶、导热垫片、导热灌封胶),也支持根据客户提供的界面参数和产线条件做定制化推荐。

 浏览器自带分享功能也很好用哦~


 粤公网安备44133002100356号
 粤ICP备17040086号-1
