



无痕内衣(用)胶怎么挑?先定工艺,再看指标
无痕内衣(用)胶怎么挑?先定工艺,再看指标
无钢圈、无痕内衣成为市场主流后,胶粘剂就不再是“看不见的辅料”,而是决定一件内衣能否做到无痕、贴肤、耐洗、不跑杯的关键。不过,市面上叫“无痕内衣胶”的并不止一种:有 TPU 热熔胶膜、PUR(反应型聚氨酯热熔胶)点胶,也有以有机硅橡胶为基材的单/双组分液体硅橡胶,它们材料体系不同,工艺不能混用。本文聚焦有机硅这一类,也就是丝印与点胶工艺常用的液体硅橡胶内衣胶,讲清两大主流工艺的选型要点,以及判断品质时真正该看的指标。
一、无痕内衣胶有哪几种?
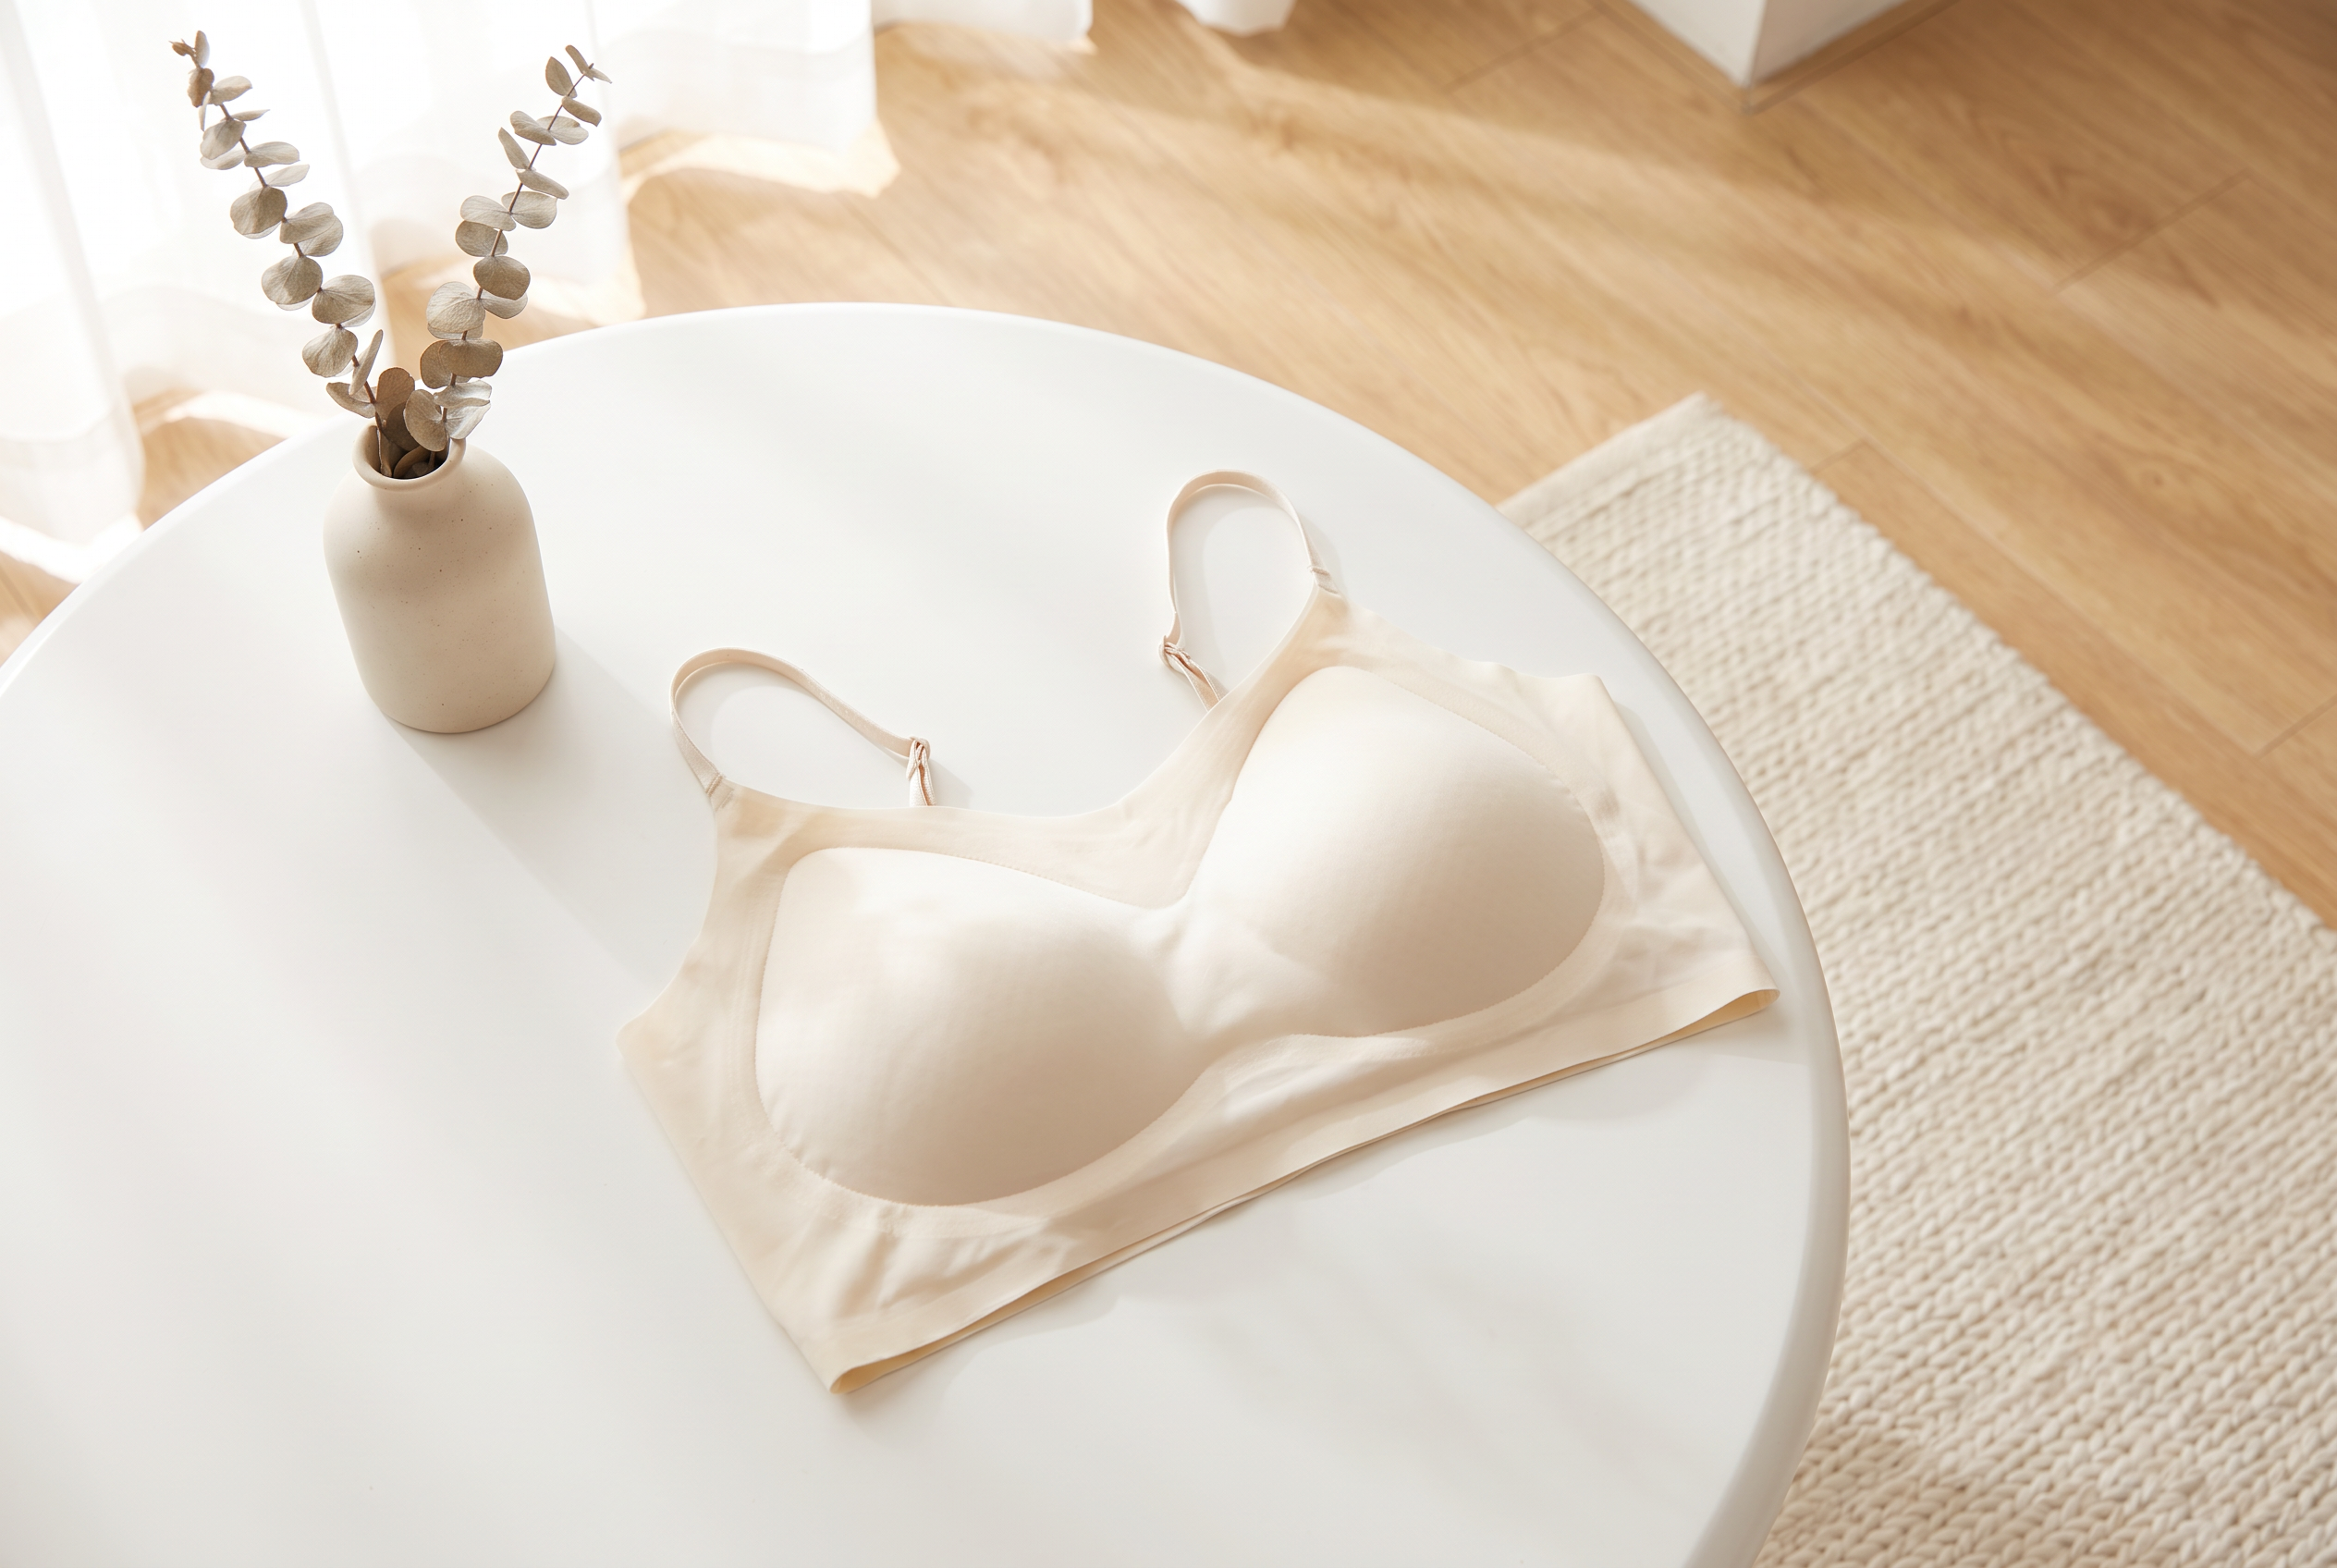
这类有机硅无痕内衣胶,具体到产品形态,是以有机硅橡胶为基材的单/双组分液体硅橡胶:通过丝网印刷或点胶涂布到布料上,高温固化后形成柔软、高回弹的胶层,实现“以胶代线、以胶代钢圈”的无缝贴合。
它和TPU 热熔胶膜、PUR 各有适用场景:热熔胶膜是膜形态、靠热压贴合,在片状大面积贴合、超薄无缝工艺中应用成熟;PUR(反应型聚氨酯热熔胶)为点胶使用,加热熔融后点涂、冷却即获初粘强度,再靠湿气交联固化,以快干、高初粘见长,适合高速产线;而单 / 双组分液体硅橡胶既可以丝印也可以点胶,成型后再加热固化,胶层本身有弹性,既能做贴合,也能做软支撑。对内衣厂来说,这意味着工艺选择更灵活 —— 同一个胶种,既可以丝印整片支撑,也可以点胶做局部防滑,关键看怎么选型。
二、丝印与点胶,一张表看懂两种工艺
同样是硅胶,丝印和点胶对胶的要求完全不同,不存在“一种胶通吃所有工艺”的说法。两种工艺的核心区别如下:
对比项 | 丝印(丝网印刷) | 点胶 |
原理 | 网版将胶刮涂成片状/镂空胶层 | 点胶机定量点涂到指定位置 |
适合场景 | 大面积铺胶、整幅图案、批量稳定生产 | 局部支撑条、防滑条、快速打样、小批量 |
优势 | 效率高、胶层均匀、边缘清晰 | 灵活、改款快、用料精准 |
对胶的要求 | 触变性好、不渗胶、印刷后定型快 | 粘度稳定、出胶均匀、固化快 |
常用工艺参数 | 网目 40~60 目(16T~24T),按目标胶层厚度调整 | 按点胶机出胶精度与走线路径设定 |
固化参考 | 100~120℃ 热压 10~15 分钟 | 125-135℃ 热压30~60秒 |
注:表中丝印参数与固化条件为行业常见参考值,以实际试样为准。
怎么选:先看你的产线是印刷机还是点胶机,再看款式是“大片铺”还是“点位贴”。内衣行业过去以丝印为主,近年来点胶应用增长明显。拿不准时,两种工艺各打一次样对比,用实际效果说话。
三、判断无痕内衣胶品质的关键指标
很多源头厂家官网普遍写“高透明、低粘度、可常温保存”,这些是基本项,不是差异点。真正决定内衣能不能过验货、耐不耐穿的,是下面 5 项:
1. 硬度与回弹
无痕内衣的软支撑,胶层硬度常见 20~40(邵氏 A),其中软支撑款多落在 20~30。太硬勒胸,太软没支撑,先想清楚你的款式要什么手感,再对号入座。回弹同样关键 —— 看压缩永久变形率,压扁后回弹越快、变形越小,越不容易跑杯塌型。
2. 耐水洗
内衣天天洗,胶层要经得起多次机洗,不脱层、不移位。这项参数表看不出来,必须拿样衣实测 。
3. 操作时间
双组份胶操作时间因型号差异较大,长操作时间款常温可达 24 小时,短款仅 1~2 小时,下单前先确认适用期;单组份开罐即用,适合点胶和快速换线。
4. 固化速度
硅胶升温固化快,通常 100~120℃ 热压10~15 分钟,丝印薄层可取 100~110℃,点胶胶条较厚取 110~120℃。对一下你的压板温度和节拍能否匹配。
5. 储存稳定性
双组份 25℃ 下保质期常见 9~12 个月,视配方与存储条件而定,以厂家标注为准;单组份通常更短。
四、有机硅内衣胶的典型应用场景
这类无痕内衣胶(单/双组分液体硅橡胶)的典型应用包括:无钢圈文胸的胶粘支撑、无痕内裤贴合、运动内衣与哺乳内衣的局部定型、塑身衣裤的防滑贴合等。实际量产中,丝印整片支撑与点胶局部加固常常组合使用 —— 大片支撑层走丝印保证均匀,肩带、侧比等受力点走点胶加强。工艺选型是否正确,最终看样衣经多次机洗后的脱层与移位情况,这也是内衣厂验货最看重的指标。
五、三步走:定工艺、看指标、做实测
选无痕内衣胶就三步:确认走有机硅方案 → 定丝印还是点胶 → 实测硬度、耐水洗和固化。参数表可以参考,但最终以实测为准。永卓科技专注有机硅胶粘剂研发与生产,丝印、点胶均有对应型号,支持试样与工艺打样。

 浏览器自带分享功能也很好用哦~


 粤公网安备44133002100356号
 粤ICP备17040086号-1
